2026.11.13
 اطلاعات صنعت
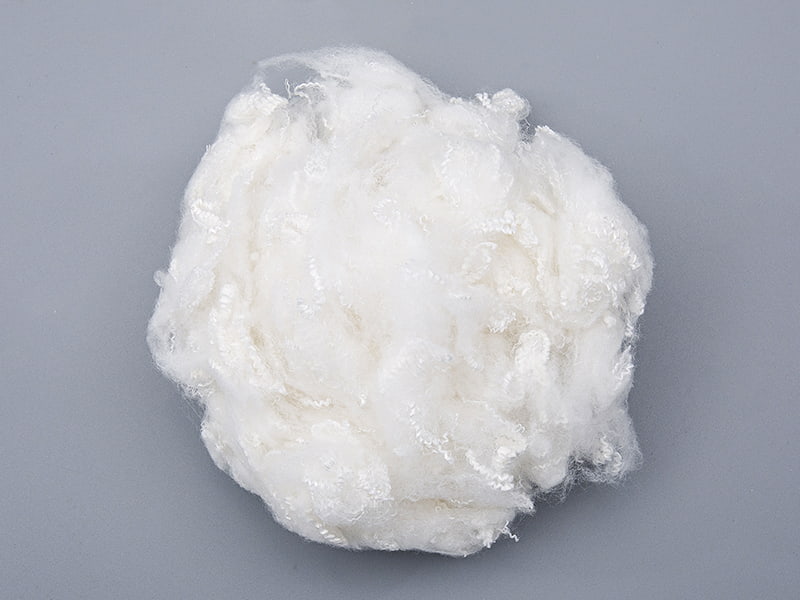
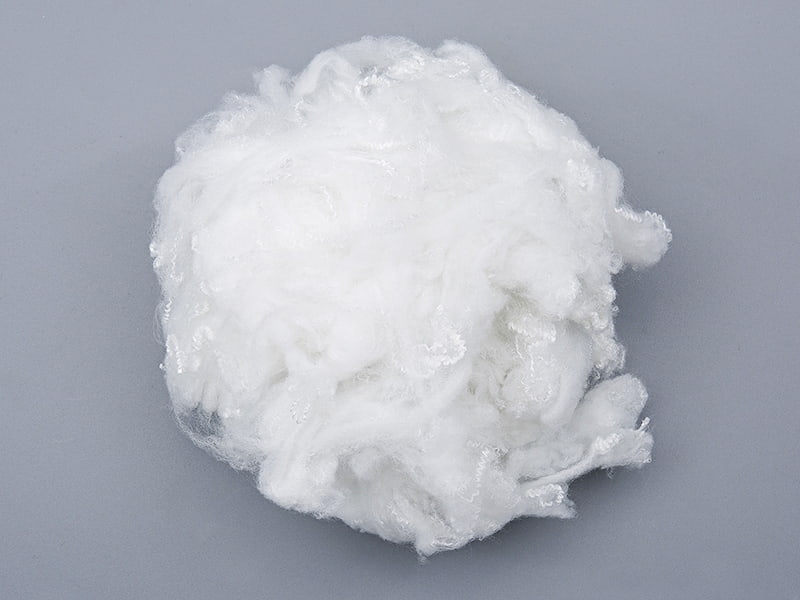
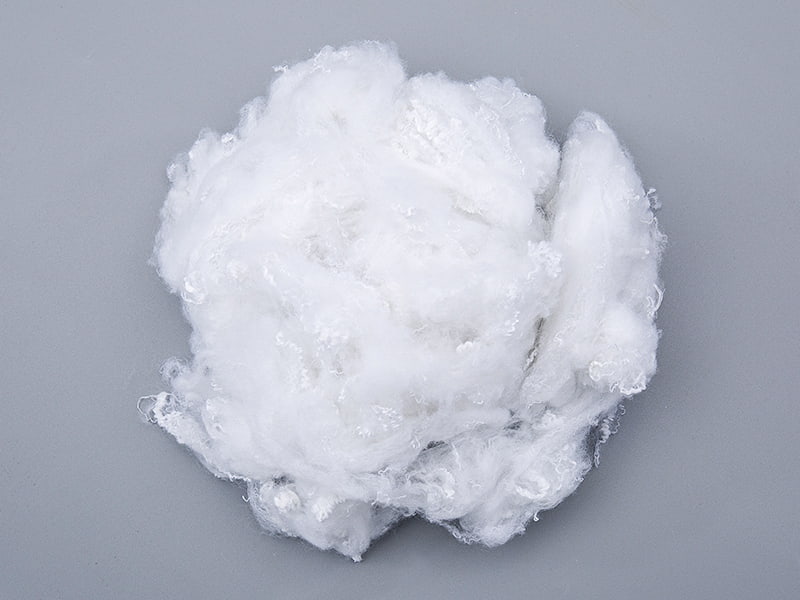
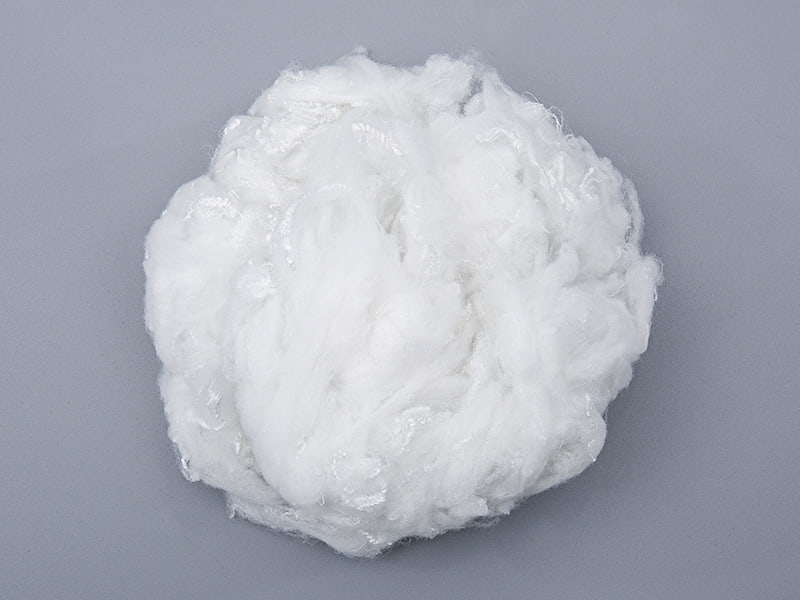
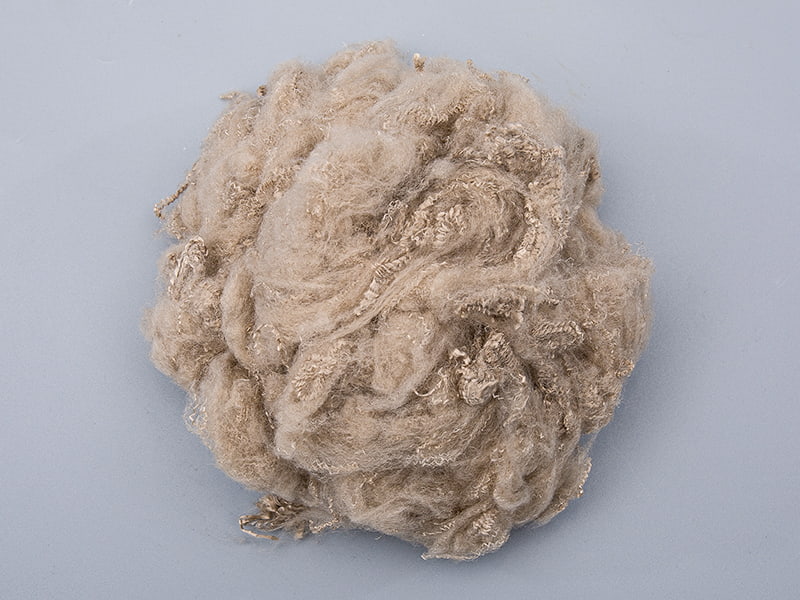
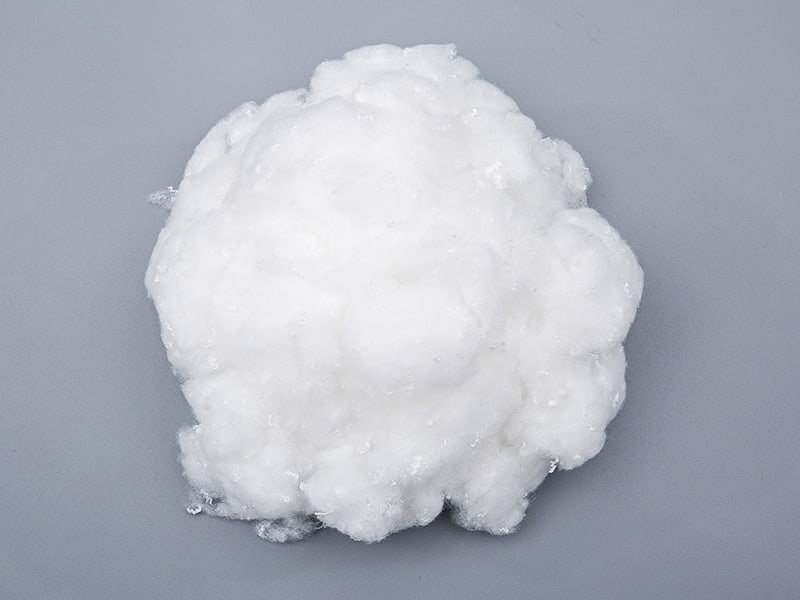
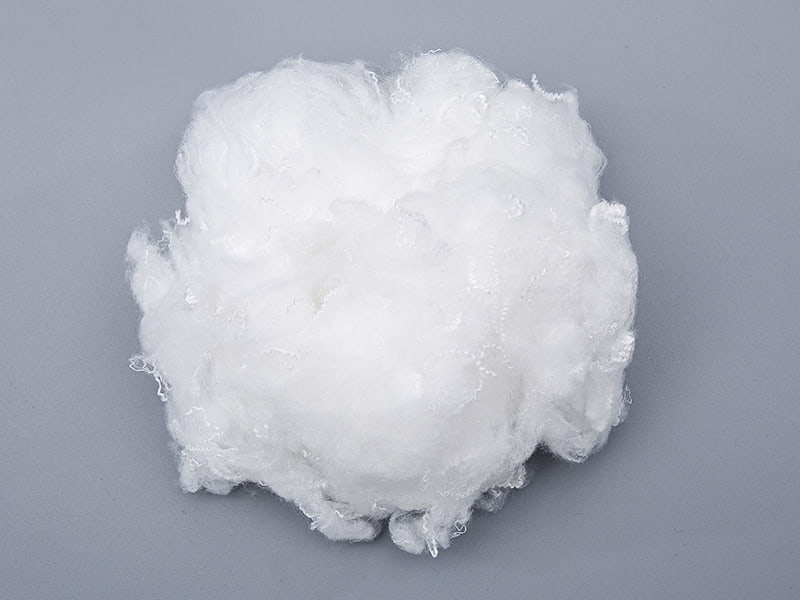
مهندسان و تیم های منبع یابی که تحقیق می کنند الیاف اصلی پلی استر معمولاً سعی میکنند یک مشکل عملی را حل کنند: چگونه میتوان یک نخ یا تار نبافته به دست آورد که با هزینهای قابل پیشبینی عملکرد قابل اعتمادی داشته باشد. فیبر منگنه به طول های مشخص بریده می شود، باز می شود، مخلوط می شود و ریسیده می شود یا به صورت شبکه ای شکل می گیرد که به تولیدکنندگان کنترل بر نسبت مخلوط، مویی نخ، حجم و دسته را می دهد. نخهای رشتهای پیوسته صافی را ارائه میدهند، اما الیاف اصلی انعطافپذیری را ارائه میدهد و این انعطافپذیری توضیح میدهد که چرا به یک ماده اصلی در خطوط بافتنی، بافته شده و نبافته تبدیل شده است.
پلی استر به این دلیل ارزشمند است که ثبات ابعادی، بازیابی خوب، خشک شدن سریع و پنجره پردازش گسترده را ترکیب می کند. می توان آن را با پنبه، ویسکوز، پشم یا سایر مواد مصنوعی ترکیب کرد و روی سیستم های مدرن حلقه، روتور و جت هوا به خوبی اجرا می شود. نتیجه ماده ای است که در همه چیز از پوشاک روزمره گرفته تا دستمال مرطوب، بهداشتی و صنعتی ظاهر می شود.
تولید با یک مذاب پلیمری آغاز می شود که از طریق یک اسپینر اکسترود شده، سرد و کشیده می شود. ترسیم زنجیره های پلیمری را در امتداد محور الیاف تراز می کند که باعث افزایش استحکام و کاهش ازدیاد طول می شود. سپس تنظیم حرارت ابعاد را در جای خود قفل می کند تا فیبر در طول پردازش بعدی به طور غیرقابل پیش بینی منقبض نشود. چین دار به صورت مکانیکی وارد می شود و بکسل پیوسته در نهایت به طول هدف بریده می شود.
هر مرحله یک اثر انگشت روی فیبر تمام شده باقی می گذارد. نسبت کشش استحکام را تحت تأثیر قرار می دهد، تنظیم حرارت پایداری ابعادی را کنترل می کند، و فرکانس چین به شدت بر نحوه رفتار فیبر در کارکردن و احساس نخ حاصل تأثیر می گذارد.
ظرافت معمولاً به صورت دنیر، چگالی خطی یک رشته منفرد بیان می شود. دنیرهای ریزتر پارچههای نرمتر و پرپشتتری تولید میکنند، در حالی که دنیرهای درشتتر ساختارهای سفتتری با حجیمتر میدهند. سپس طول برش و چین خوردگی باید با سیستم ریسندگی مطابقت داده شود، زیرا الیافی که با خطی از نوع پیچ خورده مناسب است ممکن است در قاب حلقه کوتاه منگنه مشکل ایجاد کند.
| محدوده طول برش | سیستم ریسندگی معمولی | استفاده نهایی معمولی |
|---|---|---|
| 32 تا 51 میلی متر | حلقه منگنه کوتاه در حال چرخش | پارچه های بافتنی و بافتنی |
| 51 تا 64 میلی متر | چرخش حلقه یا روتور | نخ های مخلوط پنبه-پلی استر |
| 64 تا 76 میلی متر | سیستمهای پشمی یا پشمی | کت و شلوار و ترکیبات کت و شلواری |
| بالای 76 میلی متر | خطوط تخصصی و نخ سنگین | نخ های فرش و سازه های سنگین |
این محدوده ها به جای قوانین ثابت راهنمایی کلی هستند. انتخاب واقعی باید با اجرای آزمایشی روی دستگاه خاص تأیید شود، زیرا تنظیمات غلتکی، لباس کارت و رطوبت، همگی پنجره بهینه را تغییر می دهند.
الیاف گرد مدتها به عنوان خط پایه عمل میکردند، اما برشهای شکلدار نحوه تعامل فیبر با مایع و هوا را تغییر میدهند. شیارها، لوب ها یا کانال های توخالی سطح سطح را به ازای واحد وزن افزایش می دهند و مسیرهای مویرگی را در طول هر رشته ایجاد می کنند. هنگامی که این الیاف در نخ و پارچه جمع می شوند، کانال های بین آنها به مسیرهایی برای دور کردن رطوبت از پوست تبدیل می شوند.
مزیت رطوبت ناشی از سه اثر است که با هم کار می کنند:
عملکرد به شدت به ساخت بستگی دارد. یک نخ تابیده و متراکم میتواند کانالها را ببندد، بنابراین مزیت آن در بافتنیهای تکی و بافتهای ساده یا جناغی سبکوزن بیشتر قابل مشاهده است. پارچههای سنگین با فاکتورهای پوششی بالا ممکن است تفاوت کمتری نشان دهند و مواد شیمیایی تکمیل کننده میتوانند فتیله را تقویت یا سرکوب کنند، به همین دلیل است که آزمایشهای فتیلهای آزمایشگاهی روی کالاهای نهایی آموزندهتر از دادههای فیبر به تنهایی هستند.
گستره ظرافت معمولی در بین نمرات اصلی
محدوده طول برش معمولی برای چرخش
استحکام پس از قرار گرفتن در معرض رطوبت حفظ می شود
| اموال | چه چیزی را تحت تأثیر قرار می دهد | چه چیزی را بررسی کنیم |
|---|---|---|
| ظرافت (انکار) | نرمی، پارچه و وزن پارچه | برگه مشخصات و بررسی متقاطع با اندازه گیری نمونه |
| طول برش | قابلیت ریسندگی و یکنواختی نخ | گزارش توزیع طول |
| سطح چین دار | حجیم، انسجام و رفتار کارتونی | فرکانس چین در واحد طول |
| سرسختی | شکستگی و دوام نخ | آزمایش آزمایشگاهی در هر لات ورودی |
| رنگ پذیری | یکنواختی رنگ و طیف سایه | آزمایش رنگ با استفاده از فرآیند مورد نظر |
| انتقال رطوبت | راحتی و سرعت خشک شدن | تست فتیله روی پارچه تمام شده |
یک اشتباه رایج این است که الیاف را فقط با قیمت هر کیلوگرم مقایسه کنید. دو لات با انکار اسمی یکسان می توانند رفتار بسیار متفاوتی داشته باشند اگر توزیع طول یا قوام چین آنها متفاوت باشد. درخواست دادههای توزیع و دامنه تغییرات لات به لات معمولاً بیشتر از یک مقدار متوسط منفرد در مورد ریسک پردازش نشان میدهد.
کیفیت فیبر تنها در صورتی به کیفیت محصول تبدیل می شود که فرآیند آن را حفظ کند. جریان زیر یک توالی ساده شده از پلیمر تا منگنه برش را نشان میدهد، که در آن هر مرحله میتواند تغییرات را معرفی یا حذف کند.
هدف باز کردن و مخلوط کردن بیل باید قبل از رسیدن الیاف به کارت باشد. الیافی که بسیار ریز یا بسیار چروک شده هستند، اگر رطوبت اتاق خیلی کم شود، تمایل دارند که نپ و بار ساکن ایجاد کنند. بسیاری از آسیاب ها رطوبت نسبی را در یک باند متوسط نگه می دارند و به طور مداوم آن را کنترل می کنند، زیرا رفتار الکترواستاتیکی می تواند در یک جابجایی به طور قابل توجهی تغییر کند.
قاب های طراحی جایی هستند که یکنواختی ایجاد می شود یا از بین می رود. بی نظمی برش در این مرحله بعداً به صورت تغییر تعداد نخ و مکان های نازک ظاهر می شود. حفظ تنظیمات غلتک ثابت و بررسی وزن برش در فواصل ثابت بسیار موثرتر از اصلاح مشکلات در مرحله سیم پیچی است.
پلی استر بازیافتی برای بسیاری از اسپینرها و مبدل ها از یک گزینه خاص به یک مورد توجه اصلی تبدیل شده است. خریداران اکنون نه تنها در مورد عملکرد، بلکه در مورد منشاء مواد اولیه، قابلیت ردیابی و ادعاهای زیست محیطی پشت یک محصول نیز می پرسند. مفیدترین روش برای ارزیابی الیاف پلی استر بازیافتی جدا کردن مبادلات واقعی از زبان بازاریابی است.
برای کارخانههایی که یک منبع جدید را ارزیابی میکنند، یک ترکیب آزمایشی در محدوده 10 تا 20 درصد محتوای بازیافتی نقطه شروع مشترک است. این به تیم اجازه می دهد تا رفتار پردازش و ثبات سایه را بدون انجام خط کامل مشاهده کند و داده های مورد نیاز برای یک تصمیم درست را تولید می کند.
هر استفاده نهایی وزن متفاوتی بر ویژگی های فیبر می گذارد، بنابراین می توان یک ماده را به روش های بسیار متفاوتی مشخص کرد. جدول زیر نحوه تغییر اولویت ها از یک برنامه به برنامه دیگر را خلاصه می کند.
| برنامه | ویژگی اولویت | رویکرد فیبر معمولی |
|---|---|---|
| لباس ورزشی بافتنی | انتقال رطوبت and softness | دنیر ظریف با مقطع شکل |
| پیراهن بافته شده | ثبات ابعادی و دسته صاف | دنیر متوسط با چین خوردگی کم |
| جوراب و جوراب بافی | مقاومت در برابر سایش و بازیابی | با نخ الاستیک ترکیب می شود |
| دستمال مرطوب نبافته | پاسخ لفت و پیوند | طول ثابت با چین و چین کنترل شده |
| پرکننده و عایق | بازیابی انبوه پس از فشرده سازی | ساختارهای چین دار یا توخالی |
مفهوم عملی این است که مشخصات باید از محصول نهایی و شرایط سایش آن شروع شود نه از توضیحات کاتالوگ. الیافی که در یک بافتنی سبک وزن خوب عمل می کند ممکن است در پارچه های بافته شده سنگین که پوشش و سفتی آن اهمیت بیشتری دارد، غیر ضروری یا حتی معکوس باشد.
یک رویکرد ساختاریافته خطر اجرای مجدد پرهزینه را کاهش می دهد. دنباله زیر برای تیم های فنی که نیاز به حرکت از مفهوم به یک مشخصات تولید قابل اعتماد دارند مفید است.
اکثر این مشکلات یک ریشه مشترک دارند: تنوعی که اندازه گیری نشده است. ایجاد چک های ورودی ساده و ثبت داده های فرآیند، نقص های متناوب را به پارامترهای قابل کنترل تبدیل می کند.
طول برش نحوه همپوشانی و اتصال الیاف در نخ را تعیین می کند. الیاف بلندتر عموماً نخ های قوی تر و صاف تری تولید می کنند، اما به ماشین آلاتی نیاز دارند که بتوانند آنها را مدیریت کنند. الیاف کوتاه تر انسجام بیشتری را در سیستم های خاص ایجاد می کنند، اما در صورت ناکافی بودن پیچش، می توانند موهای زائد را افزایش دهند.
زمانی که فرآیند بازیافت و مرتبسازی به خوبی کنترل میشود، عملکرد میتواند قابل مقایسه باشد، اما تفاوت در استحکام، رنگ و قوام ممکن است. تست هم ارزی در هر منبع جدید قابل اعتمادترین راه برای تایید مناسب بودن است.
یک برگه مشخصات کامل باید شامل انکار، طول برش و توزیع آن، فرکانس چین، استحکام و ازدیاد طول، اطلاعات رنگپذیری، و هرگونه گواهینامه یا سوابق ردیابی مربوطه باشد. داده های سطح لات ارزش بیشتری نسبت به یک مقدار اسمی دارند.
به صورت خودکار نیست. این مزیت به ساختار پارچه، تناسب لباس و سطح فعالیت پوشنده بستگی دارد. در پارچه های متراکم یا سنگین، تفاوت ممکن است اندک باشد، بنابراین فتیله باید بر روی محصول نهایی تایید شود تا اینکه از داده های فیبر فرض شود.
عدل ها باید در محیطی تمیز و خشک با دما و رطوبت پایدار نگهداری شوند. قرار گرفتن طولانیمدت در معرض رطوبت یا نور مستقیم خورشید میتواند بر روی دستکاری و رنگ تأثیر بگذارد، بنابراین چرخش اول به بیرون، یک روش معقول برای هر موجودی است که برای مدت طولانی نگهداری میشود.
Emon Technology مایل است صمیمانه با شما همراه باشد ، برای نتایج برنده و برنده همکاری کند و با هم درخشش ایجاد کند!
Tel: +86-512-63679088
Email: [email protected]
[email protected]
[email protected]
[email protected]
[email protected]
Add:جنوب از 318 بزرگراه ملی ، دهکده Miaotou ، Meiyan ، Wujiang ، Jiangsu
Copyright © شرکت New Material Technology Suzhou Emon ، Ltd. All rights reserved.